作为大型矿石磨矿设备,磨粉机在使用过程中不可避免会因其特殊作用而出现故障。以下是在磨粉机运行过程中可能出现的17个常见问题及其解决方案。

问题原因:
V带松了。
解决方案:
通过收紧V带并适当调整其他部件,可以实现令人满意的产品粒径。
问题原因:
这些零件没有固定好;
底角螺丝盖松动;
(3)主轴弯曲变形,零部件的重量不平衡。
解决方案:
(1) 检查每个部件的牢固程度;
(2) 紧固螺丝盖;
(3)更换主轴并调整平衡。
问题原因:
轴承过热;
(2) 滑动轴承缺油或进入尘埃;
轴承损坏。
解决方案:
适当地让磨坊休息一段时间;
(2)检查并清洁轴承,并为轴承加油;
(3) 及时更换新轴承,避免对其他部件造成损坏。
悬挂轴的滚轮通常不旋转,电流高达250-160A(正常范围180-200A)。
问题原因:
拆卸后发现,悬挂轴的滑动轴承被锁死,悬挂轴腔内有大量油泥。排气口间隙过大,悬挂轴腔内的气压低于研磨室内的气压,导致灰尘进入悬挂轴腔。
问题原因:
停止机器后打开研磨室,用手动旋转器发现有些辊轮有时会转动,有时不会转动,而且辊轮和研磨环已经碎裂成块。问题的原因是辊轮轴承润滑不良。
滚轮的表面容易被磨成凹面,有时会发现不平整的条纹,同时磨环也具有凹面。
问题原因:
悬挂油室的连接空气管磨损了。这是由研磨室中的粉尘持续冲刷所导致的。
问题原因:
粉末锁未调整到位,密封不严,导致粉末回吸;
(2) 刀片磨损,材料无法铲起;
(3) 风管被堵塞;
(4) 管道漏水,密封不好。
解决方案:
(1) 检查并调整粉末锁的密封。
(2) 更换新刀片;
(3)清理完空气管道材料后,再次卸载。
(4) 密封管道。
问题原因:
分析仪的刀片严重磨损,无法进行分类;
风扇的空气容量不适当。
解决方案:
更换刀片;
(2) 适当调节风机进口空气量,以解决成品粉过厚的问题;如果成品粉过薄,应增加进口空气量。
问题原因:
喂料量较少,刀片严重磨损,材料无法铲起;
(2)材料硬度高,冲击力大,或没有材料层;
(3) 磨辊和磨环严重变形。
解决方案:
(1) 调整喂食量并更换新刀片;
(2) 改变喂食粒度;
(3) 更换研磨辊和研磨圈。
问题原因:
喂料过多,空气管道被粉末堵塞;
(2) 管道的排气不畅,循环气流加热,导致机器温度升高,风扇电流降低。
解决方案:
(1) 减少喂食量,清除空气导管内堆积的粉尘;
(2) Open the large air duct valve, and control the temperature of the incoming material below 6 °C.
11. 扇叶振动
问题原因:
风扇叶片上的粉尘积聚或不平衡磨损;
(2) 螺栓松动。
解决方案:
(1) 清除刀片上的积粉或更换刀片;
拧紧锚栓。
问题原因:
油被切断或密封圈损坏;
(2) 长时间缺乏维护和清洁。
解决方案:
根据规定的时间及时加油。
(2) 定期清洁和更换油封。
问题原因:
油的粘度较大,油很稠,螺杆泵无法将油抽上来,导致上部轴承缺少润滑油。
解决方案:
检查发动机油的等级和粘度是否符合要求;
(2) 检查分析仪的运行方向。
问题原因:
一次喂料量过大,超过了研磨机的工作负载,导致能耗增加,所需功率升高,主机电流也会增加。
(2) 如果进料的初始温度过高,也会导致主机电流增加。
解决方案:
在磨粉机的操作过程中,有必要严格控制给料量和给料材料的温度,或者通过增加出料口的尺寸或开启大型送风管道阀门来减轻主机的工作负荷,以使主机的电流保持在正常范围内。
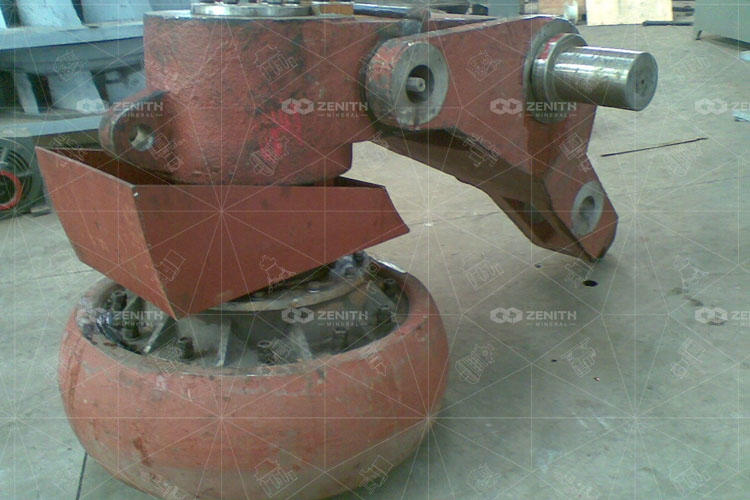
研磨滚轮组件
问题原因:
油封损坏,导致轴承缺油并进入尘埃。
研磨辊组件上端的腺体和密封盖的螺钉松动。
(3) 疲劳损伤是最常见的轴承损坏方式。
问题原因:
传动机构运行不平衡,失去了动态平衡;辊子轴与轴承的配合间隙过大。
解决方案:
调整辊磨机的传动机制,使其保持平衡;更换严重磨损的轴承,以恢复正常的配合间隙。
问题原因:
制造精度低,辊子动态平衡不稳定;两辊的中心线不在同一平面上,导致振动。
解决方案:
磨辊加工完成后,应进行动态平衡检查,或提高加工精度;安装时,确保两轴的中心线平行。


在膨润土加工厂,膨润土的生产主要以天然膨润土为原料,通过纯化、改性、活化、改性等工艺获得符合要求的相关产品。这里,主要涉及纯化和改性。
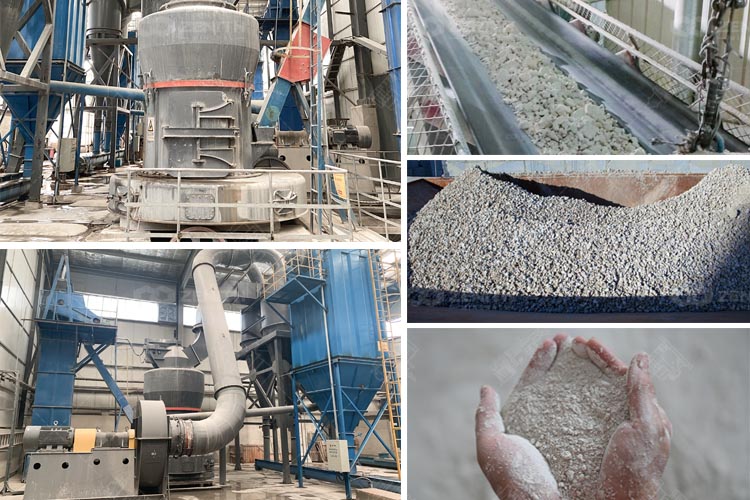
瑞蒙磨介绍 瑞蒙磨,又称瑞蒙磨粉机或瑞蒙辊磨机,是一种广泛使用的粉碎设备,用于加工各种
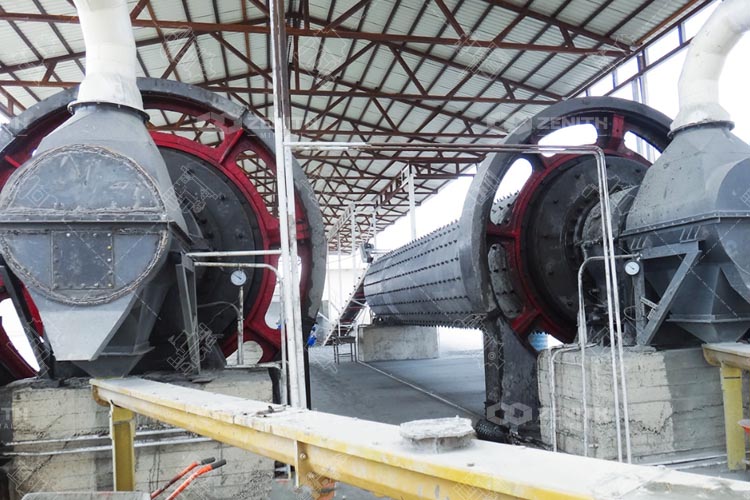
虽然这两种类型都属于研磨机或磨粉机,但在操作上存在许多差异,我们应当加以区分,并根据工厂的实际情况选择合适的设备。
请在此填写您的需求,我们将通过预留的联系方式向您发送定制方案和报价。
版权所有 ©2000-2026 上海西芝矿业有限公司

 WhatsApp



 全天候在线